Artykuł sponsorowany
Dlaczego stan powierzchni stali nierdzewnej zmienia jakość krawędzi po cięciu wodą
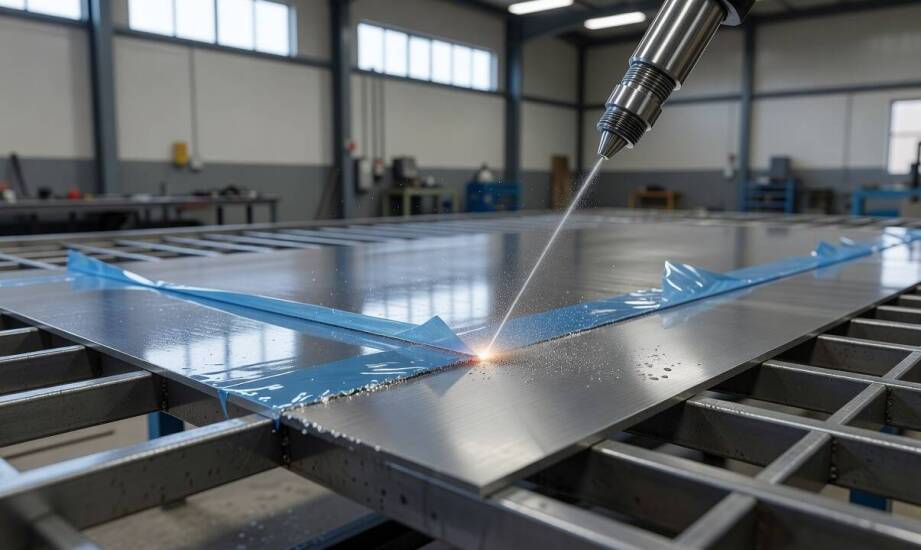
W produkcji seryjnej zaawansowanych elementów stalowych powtarzalność detalu stanowi podstawę stabilnego montażu. Zdarza się jednak, że ta sama partia materiału daje zupełnie inne efekty na krawędzi po obróbce hydrościernej. Problem występuje mimo identycznego rysunku technicznego oraz zachowania niezmiennych ustawień maszyny. Różnice pojawiają się już na etapie początkowej penetracji strumienia tnącego, a ich źródłem bywa mikroskopijna struktura obrabianego arkusza. Zrozumienie relacji między wykończeniem zlecanej partii a parametrami fizycznymi cięcia pozwala uniknąć kosztownych odrzutów. Świadomość tych procesów ułatwia technologom optymalizację całej linii produkcyjnej.
Wpływ wykończenia powierzchni na start i przebieg cięcia
Klasyczne wykończenie typu 2B powstaje poprzez walcowanie na zimno, wyżarzanie oraz obróbkę trawiącą. Proces ten nadaje materiałowi gładką, lekko połyskującą powierzchnię o relatywnie niskiej chropowatości. Szczotkowanie tworzy z kolei wyraźnie matową, satynową fakturę, która zmienia sposób przyjmowania energii kinetycznej wody z drobinkami ściernymi. Gdy dysza uderza w szorstką fakturę arkusza szczotkowanego, ścierniwo natychmiast znajduje punkt zaczepienia. Przebicie materiału następuje szybciej i charakteryzuje się wyższą przewidywalnością.
Polerowanie stali do formatu lustrzanego wymusza radykalną zmianę podejścia technologicznego. Gładka powłoka stawia specyficzny opór przy punktowym przebijaniu, a nałożona na nią standardowa folia ochronna PVC chętnie ulega odpryskom. Dzieje się tak, gdy ciśnienie strugi przekracza barierę elastyczności samej warstwy zabezpieczającej. Z tego powodu operatorzy muszą często redukować ciśnienie przebijania na starcie cyklu, aby zachować stabilność strumienia. Zbyt agresywne uderzenie w polerowany materiał uszkadza strefę przykrawędziową i dyskwalifikuje estetykę detalu. Dopiero po ustabilizowaniu otworu przelotowego maszyna wraca do pełnych parametrów pracy ciągłej.
Dobór parametrów dla różnych gatunków i grubości stali
Popularne gatunki 304 i 316 różnią się przede wszystkim zawartością konkretnych dodatków stopowych. Odmiana 316 posiada w swoim składzie od dwóch do ponad dwóch procent molibdenu, co zwiększa jej odporność na powstawanie rdzy w środowiskach zawierających chlorki. Ta niewielka różnica chemiczna pociąga za sobą zmiany gęstości oraz twardości roboczej. Wykorzystywane w przemyśle chemicznym blachy nierdzewne o podwyższonej twardości narzucają konieczność precyzyjnej redukcji prędkości posuwu maszyny. Zbyt szybki ruch głowicy powoduje znaczne odchylenie strugi na spodzie rzazu.
Wygięcie strumienia erozyjnego generuje charakterystyczne skosy krawędzi, wpływające na tolerancję wymiarową dolnej płaszczyzny detalu. Niwelowanie tego efektu polega na systematycznym zwalnianiu pracy układu napędowego maszyny. Technologia hydrościerna całkowicie eliminuje za to strefę wpływu ciepła, stanowiącą główną barierę w obróbce laserowej. Gotowa krawędź pozostaje wolna od mikropęknięć i szkodliwych naprężeń termicznych. Brak odkształceń temperaturowych przyspiesza dalsze gięcie na prasach krawędziowych oraz przygotowanie frontu roboczego pod spawanie.
W wymagającej produkcji seryjnej sukces zależy od ścisłego zgrania stanu powierzchni, gatunku stopu i dynamiki cięcia strumieniem wody. Czyste krawędzie bez nalotów tlenkowych dają wymierną przewagę podczas montażu skomplikowanych konstrukcji inżynieryjnych. W praktyce przedsiębiorstwa LOKO A.Z. ZYMEK proces wysokociśnieniowego przecinania zawsze uwzględnia fizyczne różnice w strukturze przygotowanego materiału. Trafne rozpoznanie parametrów arkusza przed włączeniem pompy daje pewność, że wycięty detal trafi do dalszej obróbki bez konieczności długotrwałego gratowania.
Kategorie artykułów
Polecane artykuły

Wpływ cen rynkowych na cennik skupu złomu

Jak współczesne technologie wspierają kreatywność w projektowaniu haftów?

Co dzieje się między konsultacjami online, gdy plan żywieniowy wymaga regularnych korekt
